こんにちは、田中機工です。
金属の部品にねじを締めるとき、ねじを受ける穴の内側には、らせん状の溝が必要です。外から見るとただの小さな穴でも、内側にはねじが進むための道があります。今回は、そのねじ穴(めねじ)をどう作るのか、基本の流れを見ていきます。
最初にあけるのは「下穴」
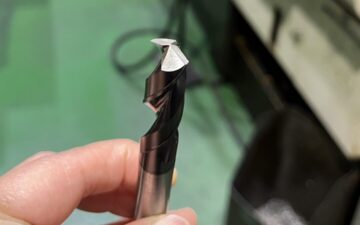
ねじ穴は、いきなりねじと同じ形の工具を押し込んで作るわけではありません。まずドリルなどで、ねじ穴の土台となる「下穴」をあけます。その後、内側にねじ山を作る工程へ進みます。
下穴の直径は、完成したねじの呼び径と同じとは限りません。切削タップでねじ山を作るなら、溝になる部分の材料を残す必要があります。反対に下穴が小さすぎると、ねじ山を作る工具に大きな負担がかかります。適した下穴径は、ねじの寸法や工具の種類、材料に合わせて確認します。
「タップ」で穴の内側にねじ山を作る
下穴ができたら、タップという工具で内側にらせん状のねじ山を作ります。この加工を「タップ加工」または「めねじ加工」といいます。ねじを回すと前へ進むのは、おねじと、穴の内側にあるめねじがかみ合うためです。
タップが斜めに入ると、ねじが入りにくくなったり、工具に無理な力がかかったりします。そのため、下穴の位置や向きも大切です。削ってねじ山を作る方法では切りくずが出るので、その排出や潤滑も加工条件の一部になります。
底まで貫通する穴と、途中で止まる穴
ねじ穴には、部品を反対側まで貫く「貫通穴」と、途中で止まる「止まり穴」があります。止まり穴では、ねじが必要な深さまで入るかに加え、工具の先端や切りくずのための余裕も考えなければなりません。図面で指定される深さを見るときは、単にドリルであけた穴の深さと、実際にねじがかみ合う長さを区別します。
たとえば同じ大きさのねじを使っても、締める相手や部品の厚さが違えば、必要なねじの長さは変わります。見た目が同じ穴でも、用途を聞くと加工で確認すべき点が変わるのです。
完成後は何を確かめる?
ねじが一度入っただけで、すべての条件を確認できるわけではありません。穴の位置、深さ、ねじの規格など、図面で求められた点を確認します。必要に応じて専用のゲージを使い、ねじが適切に通るかを調べることもあります。
まとめ
ねじ穴作りは「下穴をあける」「内側にねじ山を作る」という順番が基本です。小さな穴でも、直径、位置、深さ、工具の向きがかみ合って、初めてねじが使いやすくなります。次に金属の部品をねじで留めるときは、穴の内側にも加工の工夫があることを思い出してみてください。
田中機工では穴あけ加工に対応しています。ねじ穴を含む部品の加工方法で気になることがあれば、お問い合わせはお気軽にどうぞ。

この記事へのコメントはありません。