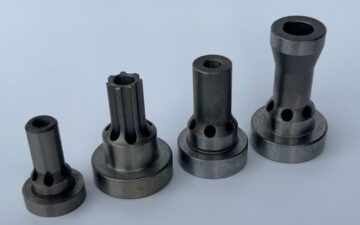
旋盤で削り終えた金属部品。形はきれいに見えるのに、すぐには測らず、まずエアーを吹きかける。田中機工の現場では、そんな順番を大切にしています。目的は、加工で出た切りくずを飛ばし、測定するときに残さないことです。
「ほんの小さな金属片が一つ残っていても、そんなに変わるの?」と思うかもしれません。実は、測定器と部品の間に何かが挟まると、部品そのものではなく、その異物を含んだ状態を測ってしまいます。精密な部品ほど、測る前のひと手間には意味があります。
今回は、切削加工と測定をつなぐ「清掃」の話です。完成品の寸法を確かめる前に、なぜ加工で出たものを取り除くのかを見ていきましょう。
切りくずは、削った証拠でもあります
旋盤やドリルは、材料の不要な部分を刃物で取り除きます。削られて出てくる金属片が切りくずです。細く巻いたもの、短く折れたもの、粉のように見えるものなど、形は材料や加工条件で変わります。
加工している最中には、切りくずの形が刃物の状態を知る手がかりになることがあります。しかし、部品ができたあとは、測定の邪魔にならないよう取り除く対象になります。同じ切りくずでも、工程によって役割が変わるのです。
特に穴や溝、段差のすき間には、切りくずが残っていても見つけにくいことがあります。部品の表面が一見きれいでも、測る場所に小さな金属片があれば、結果を読み違える可能性があります。
ノギスが触れるのは、部品の表面です
ノギスは、外側の幅、穴の内側、段差、深さなどを測れる道具です。外径を測るときには、二つの測定面で部品を挟みます。もし片側に切りくずが付いていたら、ノギスは金属片を含めた幅を示すかもしれません。
数値だけを見れば「寸法が大きい」と思ってしまいます。でも本当は、部品の寸法ではなく、測定面の汚れが原因かもしれません。すぐに削り直す判断をすれば、正しくできた部品まで手を加えてしまうおそれがあります。
逆に、測定器側に汚れが付いていても結果は変わります。測る部品と測定器の両方を確かめることが必要です。測定器メーカーも、測定面や基準面の清掃を使用上の注意として挙げています。
穴の中に残った一片にも注意
外径なら表面が見えますが、穴の奥は見えにくくなります。内径や深さを測るとき、穴の中に残った切りくずが測定子に触れると、本来当てたい面へ正しく届かない場合があります。
特に止まり穴は反対側に出口がありません。切りくずを入口側へ出さなければ、奥に残る可能性があります。穴の深さ、形、材質、測定方法を見て、どこに異物が残りやすいかを考えます。
溝や段差も同じです。小さな凹みを測るなら、その底や角がきれいかを見ます。「部品全体がきれいそうだから大丈夫」ではなく、「今から測る場所がきれいか」を確かめるのがポイントです。
エアーは、加工後の次の工程への橋渡し
田中機工では、製品が出来上がったら、まずエアーを吹きかけて切りくずを飛ばします。測定時には切りくずが残っていないようにする習慣です。この動作は、単なる見た目の掃除ではありません。測定の前提を整えるための仕事です。
もちろん、エアーを当てればすべての汚れが必ずなくなる、というわけではありません。部品の形によっては、穴や溝を見直し、必要な方法で清掃状態を確認します。切りくずが飛ぶ方向にも配慮が必要です。
加工中に使う切削油も、測定の前には状態を確認します。油剤や切りくずが測定箇所に残っていないか、測定器の面に付いていないか。刃物を止めたあとも、品質を確かめる工程は続いています。
測定値が変だと思ったら、何を見る?
図面と違う数値が出たとき、原因は一つとは限りません。部品の形が違う場合もあれば、測る位置や姿勢、測定器の当て方が違う場合もあります。測定面に小さな金属片が挟まっていないかも、最初に確かめたいことの一つです。
例えば丸い軸なら、同じ場所を一方向だけ測るのか、向きを変えて測るのかで分かることが違います。段差のある部品なら、どの面を基準に測るかも重要です。測定器に数字が表示されたから、それだけで正しい判断ができるわけではありません。
一度きれいにしてから、図面で指定された位置と方法を確かめ、必要なら測り直します。原因を順番に分けて考えることで、加工上の問題と測定上の問題を混同しにくくなります。
測定器にも得意な場所があります。外側の直径を測りたいのか、狭い穴の内径を確かめたいのか、溝の深さを知りたいのかで、使う道具と当て方は変わります。どの測定器でも数字が読めれば同じ、とは考えません。測る場所の形と、図面で求められる寸法を結びつけることが必要です。
とくに小さな段差や穴の奥では、測定子が斜めに当たるだけでも、狙った面とは違う場所に触れてしまいます。清掃は測定の第一歩ですが、その次には、適切な位置へ無理なく測定器を当てられるかの確認が続きます。測定を「数字を見る作業」だけにしない理由です。
「できたかどうか」は、きちんと測れて初めて分かる
加工中は刃物の音や切りくずの出方を見ます。加工が終わったら、部品を清掃して寸法を確かめます。どちらも同じ部品を良い状態で仕上げるための作業です。削る技術だけでなく、確かめる準備にも経験が表れます。
発注する側にとっても、どの寸法が特に大切かを図面や相談時に伝えることは役立ちます。測るべき場所が明確なら、加工方法と確認方法を一緒に考えやすくなります。穴の奥や狭い溝など、測りにくい形があるときは早めに共有しましょう。
切りくずは、ものづくりの途中では欠かせない存在です。でも、完成品の寸法を測るときには、一片も見逃せないことがあります。エアーを吹く短い時間に、加工から確認へと仕事が切り替わっているのです。
動画では数秒で過ぎてしまう場面かもしれませんが、その数秒を経て初めて、測定した数字を部品の寸法として受け止められます。
測定器そのものについては、「0.01ミリをどう測る?金属加工で使う測定器の話」でも紹介しています。
焼津市で創業37年の有限会社田中機工は、工作機械部品、船舶用エンジン部品、発電用プラントライン部品などの切削加工を行っています。試作や多品種少量の部品製作についても、ご相談を承っています。
「こんな加工できる?」
「試作1個だけお願いしたい」
「図面はあるけど、加工できる会社を探している」
「信頼できる加工先と取引したい」
そんな時は有限会社田中機工にぜひ一度ご相談ください!




この記事へのコメントはありません。