こんにちは、田中機工です。
紙に鉛筆で点を打つなら、狙った場所を見て手を動かせます。では、金属にドリルで穴をあけるときも、狙った位置に刃先を当てればそれで十分でしょうか。実は、穴の位置はドリルが材料に触れ始めるところから気を配る必要があります。
「穴があいた」と「正しい場所にあいた」は別の話
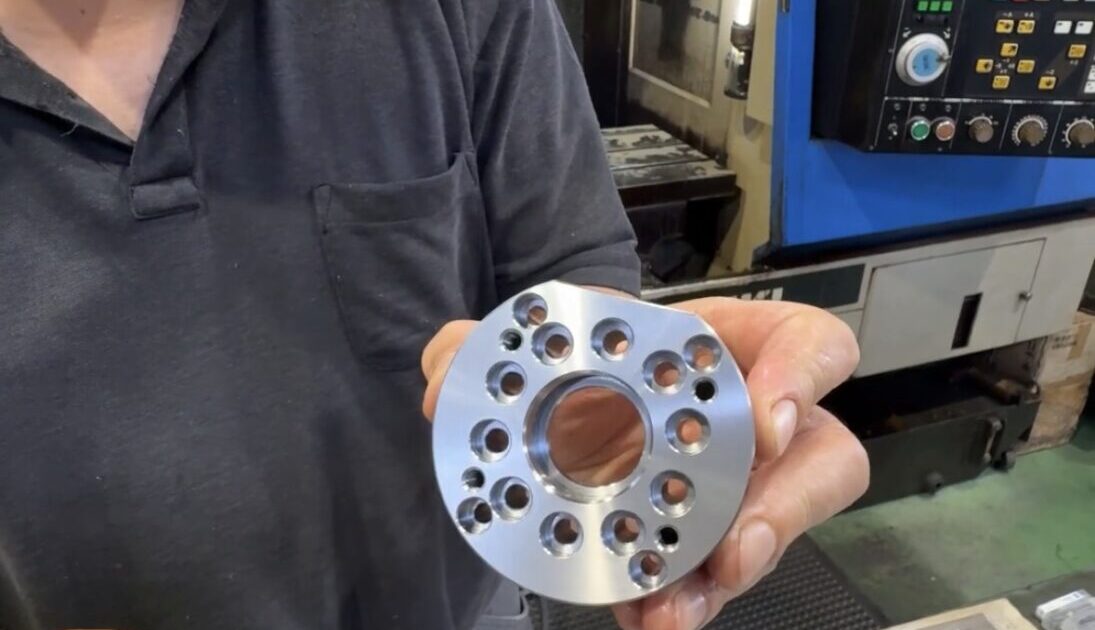
ドリルで作る穴には、直径や深さだけでなく位置の指定がある場合があります。たとえば、二つの穴にねじを通して別の部品を取り付けるなら、穴の大きさが合っていても、位置がずれると組み立てにくくなります。穴の中心がどこにあるかも、部品の役割を決める大事な寸法です。
位置がずれる原因は一つではありません。材料の表面が斜めだったり、工具の先が最初に当たる場所が安定しなかったりすると、ドリルが狙った位置から逃げることがあります。細長い工具を大きく突き出して使う場合や、材料の固定が十分でない場合も、位置を保ちにくくなります。
最初の「食い付き」が大切
ドリルの先端が材料に触れ、削り始めることを「食い付き」と呼びます。この段階で工具が落ち着かないと、穴を深くしてから位置を直すのは簡単ではありません。線を引き始める位置がずれると、そのまま線が伸びていくのに似ています。
そこで、必要に応じて先に小さな位置決めの加工を行い、ドリルの先端が入りやすい場所を作ります。これをセンタリングと呼びます。ただし、どの工具を使い、どの大きさにするかは、後で使うドリルや材料によって変わります。すべての穴に同じやり方を当てはめるわけではありません。
材料の固定と、基準になる面
正しい位置を決めるには、まず「どこから測った位置なのか」が必要です。図面には、端面や側面などを基準にして穴の位置が示されます。加工するときは、その基準と材料の向きがずれないように考えます。
また、材料が動いてしまえば、機械側で位置を合わせても狙いどおりの穴にはなりません。つかみ方や支え方は、部品の形に合わせて決めます。固定を強くすれば必ずよいわけでもなく、薄い部品ではつかむ力が変形につながることもあります。
仕上げ加工で位置のずれは直せる?
穴をあけた後に、穴の直径や表面を整える加工を加えることがあります。ただ、仕上げをすれば最初の位置のずれが必ず消える、というわけではありません。直径を整えることと、穴の中心を狙った位置に置くことは別の課題です。だからこそ、穴あけ前の位置決めが大切になります。
まとめ
ドリルで穴をあけるときは、刃先が材料に触れる瞬間、材料の固定、図面で決められた基準の三つが重要です。完成した穴を見ると小さな丸にしか見えませんが、その位置には下準備の工夫が詰まっています。
田中機工では穴あけ加工に対応しています。お問い合わせはお気軽にどうぞ。



この記事へのコメントはありません。