金属部品の図面に丸い穴が描かれていると、同じ太さなら加工も同じだと思いませんか。ところが、反対側まで抜ける穴と、途中で終わる穴では、刃物の進み方や切りくずの逃げ道が違います。前者を「貫通穴」、後者を「止まり穴」と呼びます。
身近な家具で考えると、板を貫くねじ穴と、外から見えないよう途中で止めた穴の違いに似ています。金属加工でも、穴がどこまで続くかは、部品の使い方だけでなく加工方法を決める大切な情報です。
今回は、旋盤やドリルを使った金属部品の穴加工について、穴の底や切りくずに注目してみます。すでに穴があるように見えても、図面に何を指示するかで作り方は変わります。
貫通穴は、材料の向こう側へ抜ける穴
貫通穴は、部品の片側から反対側まで通った穴です。ボルトを通す穴、液体や空気を通す穴など、用途はさまざまです。ドリルが材料を通り抜ければ、先端は外へ出ます。切りくずや切削油にも、出口側へ抜ける道ができます。
だからといって、貫通穴なら何も気にせず穴をあけられるわけではありません。ドリルが出口へ抜ける瞬間には、切りくずの形や刃物への負荷が変わります。出口の角にバリが出ることもあり、図面の要求に応じて仕上げを確認します。
穴を通す相手がボルトなのか、軸なのか、流路なのかによって、必要な径や仕上がりも変わります。同じ「貫通」という言葉でも、使われ方まで伝わると加工の検討がしやすくなります。
止まり穴は、部品の中で終わる穴
止まり穴は、反対側に抜けず、材料の途中で終わる穴です。外側に穴を見せたくない部品や、底を残す必要がある部品などに使われます。穴の入口は見えても、奥は見えにくくなります。
ここで気になるのが、削った金属片の行き先です。ドリルで出た切りくずは、穴の底から向こう側へ抜けられません。工具の溝などを通って入口側へ戻る必要があります。穴が深くなるほど、排出できているかを考える必要があります。
切りくずが奥に残ってしまうと、工具の進行や穴の仕上がりに影響します。ドリルの種類、穴の深さ、材料、切削油の供給などを合わせて検討します。単に「深さが何ミリか」だけでは、難しさを判断しきれません。
ドリルであけた穴の底は平ら?
普通のドリルは先端に角度がついています。そのため、ドリルだけで止まり穴をあけると、底には先端の形に応じた円すい状の部分ができます。「深さ10ミリ」と言われたとき、まっすぐな円筒部分が10ミリ必要なのか、先端まで含めて10ミリなのかによって、加工の考え方が変わります。
たとえば、部品を穴の奥まで差し込む必要があるなら、ドリルの先端形状が邪魔になる場合があります。底面を平らにしたい場合も、別の工具や工程を考える必要があります。図面に穴の断面が描かれている理由は、こうした違いを伝えるためでもあります。
現物写真だけでは、穴の奥の形が分からないことがあります。底の形に役割があるなら、「ドリルの形のままでよいのか」「平らな面が必要か」を最初に共有すると行き違いを減らせます。
穴の「深さ」は、何を基準に測るのでしょう
穴の深さを伝えるには、どの面から測るかを決める必要があります。部品の表面に段差がある場合、最も高い面からなのか、穴の入口がある面からなのかで数値の意味が違います。
また、穴の入口に面取りがあれば、見た目の入口と円筒部分の始まりも一致しません。測定器をどこへ当て、何を深さとして確認するかを加工前に考えます。図面の寸法線や注記は、こうした基準を共有するためのものです。
止まり穴では、底まで工具を入れられるかも重要です。深さだけ指定されても、穴の径や底の形、近くにあるほかの形状によって工具の選択は変わります。必要な機能が分かると、確認すべき点を整理しやすくなります。
ねじを作るなら、さらに考えることが増えます
穴の内側に雌ねじを作る場合は、下穴をあけたあと、タップなどの工具でねじ山を加工します。ここで「下穴が止まりか貫通か」と「ねじ山がどこまで必要か」は、別々に確認する情報です。
たとえば下穴が反対側まで抜けていても、ねじ山を途中までで止める場合があります。工具がどこで止まり、切りくずをどちらへ逃がすかを考えなければなりません。通り穴向けの工具を単純に途中で止めると、切りくずを噛み込む場合があることを、工具メーカーも説明しています。
必要なねじの長さが分かると、工具の入り方や下穴の深さを検討できます。「穴の深さ」と「有効なねじの長さ」を同じものとして扱わず、用途に合わせて指示することが大切です。
写真で相談するとき、何を伝える?
図面があるなら、穴径、深さ、底の形、反対側に抜けてよいかを確認しましょう。ねじが必要なら、ねじの規格と必要な長さも伝えます。穴に入る相手部品が分かれば、寸法の意味を考える助けになります。
図面がまだない段階でも、「この穴にはピンを差す」「外から反対側へ抜けてはいけない」「底に部品が当たる」といった使い方を伝えられます。用途を聞けば、どんな情報を追加で確認したいかが見えてきます。
貫通穴と止まり穴は、外から見ると丸い入口が同じように見えます。違いは、見えない奥と出口にあります。穴加工の動画を見るときは、ドリルの進む先に何があるかも想像してみてください。
小さな穴にも、作る順番があります
金属部品には、穴をあけたあとに内径を整えたり、ねじを作ったりするものがあります。穴の入口を整える工程や、切りくずを除いて測る工程が必要な場合もあります。最初のドリル加工だけで完成と決めつけず、図面が求める状態まで確認します。
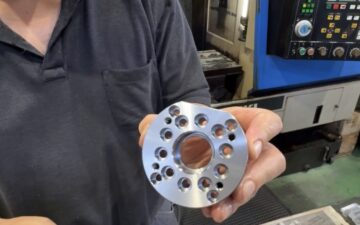
田中機工では、金属部品の切削加工に取り組んでいます。穴のある部品についても、材質や形、必要な寸法を確認して対応可否を検討します。特に止まり穴では、底の形と切りくずの逃げ道を早めに共有することで、相談を具体的にできます。
穴の内側にねじを作る工程は、別の記事「ねじ穴はどうやって作る?下穴からタップ加工まで」でも紹介しています。
焼津市で創業37年の有限会社田中機工は、工作機械部品、船舶用エンジン部品、発電用プラントライン部品などの切削加工を行っています。試作や多品種少量の部品製作についても、ご相談を承っています。
「こんな加工できる?」
「試作1個だけお願いしたい」
「図面はあるけど、加工できる会社を探している」
「信頼できる加工先と取引したい」
そんな時は有限会社田中機工にぜひ一度ご相談ください!



この記事へのコメントはありません。